
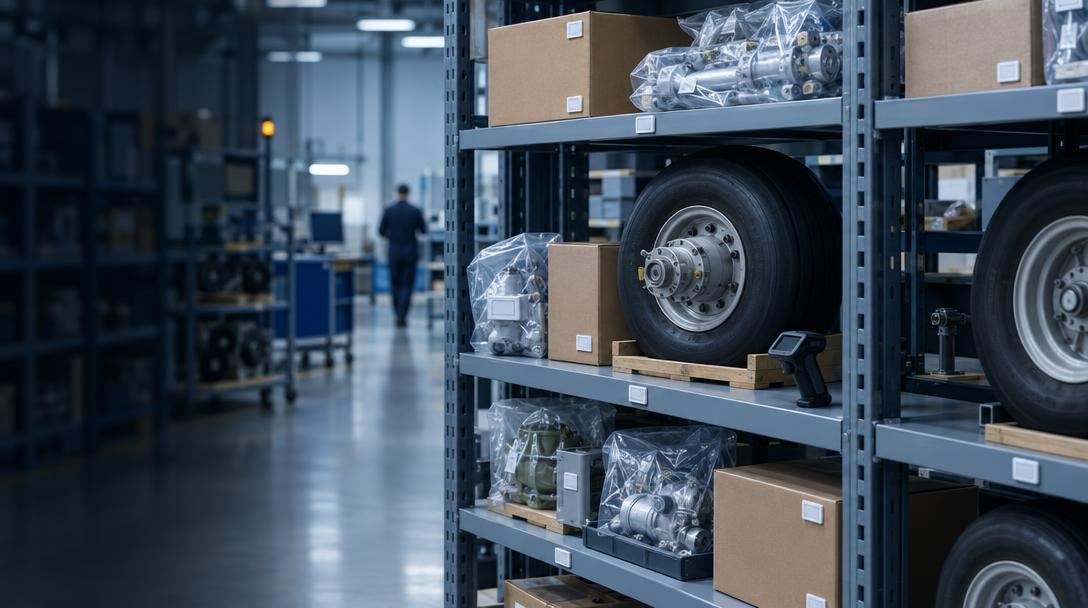
RFID und RTLS für Flugzeug-MRO: Werkzeugkontrolle, Rotables und ATA Spec 2000Geraten Werkzeuge, Rotables und Aufzeichnungen im MRO-Hangar außer Kontrolle?
Unabhängiges Design für Wartung, Reparatur und Überholung: Jedes Werkzeug ist am Schichtende erfasst (siehe Werkzeugverfolgung und Werkzeugkontrolle), Rotables und AOG-Teile sind vom Wareneingang bis zum Einbau rückverfolgbar, Kalibrierfristen werden durchgesetzt und GSE ist in Hangar und Vorfeld auffindbar. Wir wählen die Technologie für jede Aufgabe, integrieren sie in Ihr MRO-System und verkaufen niemals die Schränke oder Tags.
Wie werden RFID und RTLS in der Flugzeug-MRO eingesetzt?
MRO-Betriebe nutzen passives RFID, um nachzuweisen, dass jedes Werkzeug am Schichtende zurück ist, um die Teilehistorie auf serialisierten Komponenten und Rotables mitzuführen (gemäß ATA Spec 2000, Kapitel 9) und um die Ausgabe nicht kalibrierter Werkzeuge zu verhindern. Echtzeitortung (RTLS, meist UWB oder BLE) kommt dort hinzu, wo die Live-Position zählt: Werkzeuge und Kits am Flugzeug, GSE in Hangar und Vorfeld sowie Techniker und Teile während eines Heavy Checks. All das zahlt sich erst aus, wenn die Ereignisse in dem MRO-System ankommen, das Sie bereits betreiben.
Diese Seite ist der MRO-Hub von TRACIO. Er gehört zu unserem Bereich Luft- und Raumfahrt & MRO und konzentriert sich auf die Instandhaltungsorganisation: Line, Base und Heavy Maintenance, Komponentenwerkstätten und Triebwerks-MRO.
Warum MRO eigene Anforderungen stellt
Die Instandhaltung ist reguliert, personalintensiv und verzeiht keine Fehler. Der Global Fleet and MRO Market Forecast 2025-2035 von Oliver Wyman (Februar 2025) beziffert die weltweiten Ausgaben für zivile MRO auf rund 119,7 Mrd. US-Dollar im Jahr 2025, mit einem Anstieg auf 156,8 Mrd. US-Dollar bis 2035: Triebwerke 61,2 Mrd., Zellen 22,8 Mrd., Komponenten 21,1 Mrd. und Line Maintenance 14,6 Mrd. US-Dollar. Kleine Verbesserungen bei Durchlaufzeit oder Teileverfügbarkeit zählen daher im Flottenmaßstab, und ein einziges fehlendes Werkzeug kann ein Flugzeug am Boden halten.
- Verantwortlichkeit wird auditiert. Werkzeugkontrolle und FOD-Prävention sind Teil von AS9100-Qualitätssystemen und Part-145-Genehmigungen. Eine Werkzeug-Markentafel aus Papier ist nur so gut wie die Person, die sie zuletzt geprüft hat.
- Teile haben eine Historie. Rotables und lebensdauerbegrenzte Teile brauchen eine lückenlose Rückverfolgbarkeit bis zur Herstellung (Back-to-Birth). Fehler entstehen bei der manuellen Neueingabe in Wareneingang und Einbau.
- Kalibrierfristen verstreichen. Werkzeuge wandern zwischen Docks und Schichten. Ohne systemseitige Durchsetzung ist die Ausgabe nicht kalibrierter Werkzeuge eine Audit-Feststellung, die nur darauf wartet, einzutreten.
- Der Hangar ist funkfeindlich. Flugzeugzellen, Arbeitsbühnen und Werkzeugschubladen aus Metall reflektieren und absorbieren Signale, daher sind Technologiewahl und Standortbegehung hier wichtiger als in einem Büro.
MRO-Anwendungsfälle und die passende Technologie
| Anwendungsfall | Wie es gut aussieht | Übliche Technologie | Integration mit |
|---|---|---|---|
| Werkzeugkontrolle und FOD-Prävention | Jedes Werkzeug ist einer Person und einem Arbeitsauftrag zugeordnet; die Zählung am Schichtende belegt 100 % Rückgabe; ein fehlendes Werkzeug wird gefunden, bevor sich das Flugzeug bewegt | Passives RFID in Werkzeugausgaben, Schubladen und Kits; UWB in Docks, wo Live-Ortung nötig ist | MRO/ERP-Arbeitsauftrag; FOD-Prozess |
| Rotables und serialisierte Teile | Teileidentität und -historie werden bei Wareneingang, Kommissionierung und Einbau vom Tag gelesen; keine erneute Eingabe | Passive RFID-Tags (RAIN) gemäß ATA Spec 2000 Kapitel 9; stationäre und mobile Lesegeräte | Lager, Bestand und Aufzeichnungen in Ihrem MRO/M&E-System oder ERP |
| Kommissionierung und Versand von AOG-Teilen | Kits werden in Minuten gefunden und kommissioniert, mit lückenloser Chain of Custody | Passives RFID an Kit-Containern und Behältern; BLE oder UWB zur Zuordnung von Entnahmen | Teilebestand und Versand |
| Kalibrierungsverfolgung | Nicht kalibrierte Werkzeuge können nicht ausgegeben werden. Rückruflisten werden automatisch erstellt | RFID an Ausgabe- und Rückgabestellen plus Kalibrierdaten in den Werkzeugstammdaten | Kalibrier- oder EAM-System |
| GSE und Hangarausrüstung | Schlepper, GPUs, Arbeitsbühnen und Hebebühnen ohne Suchen gefunden; Auslastung gemessen | BLE oder UWB im Innenbereich; GPS-Hybrid auf dem Vorfeld | EAM / Wartungsplanung |
| Heavy Check (C/D) und HMV-Ablauf | Standorte von Technikern, Werkzeugen und Teilen fließen in die Planung ein; Engpässe werden sichtbar | UWB oder BLE an Personen und Kits (mit Einbindung des Betriebsrats und Privacy by Design) | Planungs- und Arbeitskartensysteme |
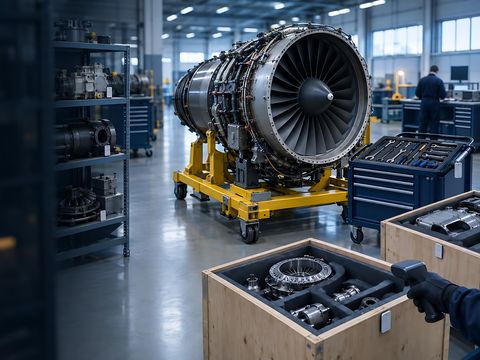
| Rückverfolgbarkeit bei der Triebwerksüberholung | Jedes Modul, jedes Teil und jedes lebensdauerbegrenzte Teil (LLP) ist mit der Triebwerksseriennummer, dem Werkstattauftrag und den Aufzeichnungen verknüpft, von der Zerlegung über Inspektion und Reparatur bis zum Zusammenbau. Teile, die zur externen Reparatur gehen, werden aus- und wieder eingebucht, und nichts gelangt ohne Freigabedokumente in den Zusammenbau. Ihre Prüfer und freigabeberechtigten Mitarbeitenden treffen weiterhin jede Entscheidung über die Lufttüchtigkeit. | 2D-Codes oder passives RFID am Teileanhänger, Tray, Korb oder Transportgestell an jedem Werkstatt-Gate, bestätigt bei der Standortbegehung. | Werkstattauftrag und Aufzeichnungen; siehe WIP und Materialfluss, Serialisierung und Chain of Custody, Qualität und Rückverfolgbarkeit und Werkzeugkontrolle |
Triebwerksüberholung: Teile und Module auf dem Weg durch die Werkstatt
Bei einem Shop Visit eines Triebwerks werden Module und Teile getrennt, auf verschiedene Zellen oder zur externen Reparatur verteilt und für den Zusammenbau wieder zusammengeführt. Das Risiko: Ein Teil verliert die Verbindung zur Triebwerksseriennummer, zu seinem Arbeitsauftrag oder zu seinen Freigabedokumenten.
Worauf es ankommt: Jedes Modul und Teil bleibt von der Zerlegung bis zum Zusammenbau mit seinem Triebwerk und Arbeitsauftrag verknüpft, Teile für externe Reparaturen werden aus- und wieder eingebucht, und der Datensatz landet in Ihrem MRO-System statt in einer separaten Tabelle.
Fragen, die Sie stellen sollten:
- Folgt der Datensatz einem Teil zu einer externen Reparaturwerkstatt und zurück?
- Übersteht der Tag oder die Kennzeichnung Reinigung, Hitze und Inspektion?
- Wer ist für den Datensatz verantwortlich, wenn ein Modul in ein anderes Triebwerk wechselt?
Besprechen Sie es in einem kostenlosen 30-minütigen Gespräch →
Drei Fragen, die Sie vorher und nachher beantworten sollten
- Wie lange dauert es heute, ein Werkzeug zu finden?
- Wie viele Werkzeuge sind am Schichtende nicht zurück?
- Wie oft wird ein Werkzeug nach Ablauf seines Kalibrierdatums ausgegeben?
Besprechen Sie sie mit uns in einem kostenlosen 30-minütigen Gespräch.
RFID, UWB oder BLE im Hangar?
Es gibt nicht die eine Funktechnologie für MRO. Unsere Standardaufteilung, die wir anschließend bei einer Standortbegehung testen:
- Passives RFID dort, wo Werkzeugausgaben, Lager, Kits und Teile kostengünstig skalieren müssen. Tags kosten wenige Cent bis einige Euro, haben keine Batterie und überstehen Werkzeug- und Teileumgebungen, wenn Sie den richtigen On-Metal-Tag wählen.
- UWB dort, wo Genauigkeit in Hangar und Line zählt: Live-Ortung von Werkzeugen, Kits und Arbeitsbühnen rund um das Flugzeug mit einer Genauigkeit unter einem Meter.
- BLE für die Ortung von GSE, Personen und größerer Ausrüstung auf Zonenebene bei geringerer Infrastrukturdichte.
- GPS-Hybrid für GSE auf dem gesamten Vorfeld außerhalb des Hangars.
Der teure Fehler: standortweites UWB kaufen, wenn RFID auf Schubladenebene die Werkzeugrückgabe belegen würde, oder RFID-Portale kaufen, wenn das eigentliche Problem darin besteht, eine Arbeitsbühne in einem vollen Dock zu finden. Siehe Auswahl einer Ortungstechnologie und den Leitfaden RAIN RFID vs. RTLS.
Normen und Anforderungen, nach denen wir planen
| Norm / Anforderung | Was es für Ihr Programm bedeutet |
|---|---|
| ATA Spec 2000 Kapitel 9 | Industriestandard für die Teilekennzeichnung und die auf RFID-Tags und Barcodes gespeicherten Daten. Airbus verlangt seit der A350 XWB eine RFID-Kennzeichnung von Teilen und hat RFID-Etiketten auf wichtige Komponenten in seinen Flugzeugen ausgeweitet (Ankündigung von Fujitsu/Airbus, Mai 2014). Ihre Prozesse in Wareneingang und Lager sollten diese Daten lesen, nicht erneut eingeben. |
| AS9100D / AS9110 | Erwartungen an das Qualitätssystem zu Werkzeugkontrolle, FOD-Prävention und Rückverfolgbarkeit. Der RFID- oder RTLS-Datensatz wird zum Auditnachweis, daher müssen Datenaufbewahrung und Ausnahmebehandlung von Anfang an mitgeplant werden. |
| Part-145-Genehmigungen (EASA / FAA) | Instandhaltungsbetriebe müssen kalibrierte Werkzeuge verwenden und rückverfolgbare Aufzeichnungen führen. Die Automatisierung von Ausgabe und Rückgabe anhand des Kalibrierstatus reduziert Audit-Feststellungen. |
| MIL-STD-129R / MIL-STD-130N | Kennzeichnung und eindeutige Artikelidentifikation für MRO-Arbeiten im Verteidigungsbereich. |
| Ihr MRO-System | Wir spezifizieren die Integration in Ihr MRO/M&E-System, ERP oder EAM von Anfang an, mit Abnahmetests, damit Werkzeug- und Teileereignisse im Arbeitsauftrag ankommen. |
Wie wir ein MRO-Programm durchführen
Unabhängig von Anfang bis Ende. Wir verkaufen keine Hardware, daher bleibt unsere Beratung unabhängig. Jede Phase hat ein Gate, an dem Sie aufhören können.
- Analyse und Scoping: Begehung von Werkzeugausgaben, Lagern, Docks und Vorfeld; Erfassung der Ausgangswerte für Werkzeugverluste, Suchzeit, Kalibrierfeststellungen und AOG-Kommissionierzeit; Festlegung des KPI, der sich bewegen muss.
- Standortbegehung und Funkrisiko: Testlesungen an echten Werkzeugen, Schubladen und Teilen; Messung der Mehrwegeausbreitung im Hangar, bevor Sie sich auf eine Technologie festlegen.
- Anbieterauswahl und RFP: eine unabhängige Shortlist über Werkzeugschränke, RFID- und UWB-Plattformen hinweg, mit skriptbasierten Demos an Ihren Werkzeugen und Ihrem MRO-System.
- Pilot mit Abnahmekriterien: eine Werkzeugausgabe, ein Dock oder eine Komponentenwerkstatt, gemessen unter realer Schichtlast, nicht als Durchschnitt eines Demo-Tages.
- Rollout, Go-live und Hypercare: Integrationstests, Schulung und ein Datenqualitäts-Audit nach dem Go-live, damit die Verantwortlichkeit auch bei Personalwechsel erhalten bleibt.
Jeder Auftrag wird projektbezogen abgegrenzt und vor Arbeitsbeginn schriftlich bepreist: £3k bis £30k pro Projekt oder £1.200 pro Tag in Großbritannien. Regionale Preisspannen für Europa, Nordamerika und weitere Regionen finden Sie unter So arbeiten wir.
Nachweise aus der Praxis
Die folgenden Programme stammen aus früheren Projekten unserer Berater. Kundennamen werden aufgrund von Geheimhaltungsvereinbarungen (NDA) nicht genannt, Zahlen entsprechen den damaligen Angaben. Namentliche Referenzen sind bei Beauftragung unter NDA verfügbar.
- Werkzeugverantwortung in der MRO: jedes Werkzeug in jeder Schicht erfasst, FOD-Risiko konstruktiv ausgeschlossen.
- Werkzeugkontrolle und FOD in der Luft- und Raumfahrt: weniger FOD-Vorfälle, laut damaliger Angabe des Kunden.
- Hangarabläufe in der MRO: Transparenz über Werkzeuge und Hangarabläufe, die die Durchlaufzeit absichert.
AMR und AGV in der Flugzeuginstandhaltung
Im Hangar hält das Warten auf Teile, Werkzeuge und Kits einen Auftrag oft stärker auf als die Arbeit selbst. Wir helfen Ihnen, für jede Route das richtige AMR oder AGV zu wählen, und prüfen dann, was nötig ist, um sie zwischen Flugzeugen, Arbeitsbühnen und Personen zu betreiben.
- Teile, Kits und Werkzeuge vom Lager zu den MRO-Docks liefern.
- Komponenten zwischen Hangar, Werkstätten und Lager transportieren.
- Nicht lufttüchtige Teile und defekte Werkzeuge zur Prüfung oder Reparatur zurückbringen.
- Routen, die mit Flugzeugen, Arbeitsbühnen, Bodengeräten und Personen funktionieren.
- Roboterflottenmanagement: ein Flottenmanager für Roboter verschiedener Hersteller, gemeinsam genutzte Türen und Ladestationen sowie Vorrang für AOG-Aufträge (Aircraft on Ground). Wir prüfen, was dafür nötig ist, und helfen Ihnen bei der Umsetzung.
- Integration mit Ihren MRO- und Lagersystemen, sodass jede Bewegung im Arbeitsauftrag erfasst wird.
Siehe AMR- und AGV-Beratung, einschließlich AMR/AGV-Flottenmanagement, oder buchen Sie ein kostenloses Erstgespräch, um es zu besprechen. Kostenlose Kurzleitfäden: AMR- und AGV-Flotten sowie AMR/AGV-Flottenmanagement.
Häufig gestellte Fragen
Wie wird RFID in der Flugzeug-MRO eingesetzt?
Hauptsächlich für vier Aufgaben: Werkzeugkontrolle (Ausgabe, Rückgabe und Nachweis am Schichtende zur FOD-Vermeidung), Rückverfolgbarkeit serialisierter Teile und Rotables (Teilehistorie auf dem Teil selbst, gemäß ATA Spec 2000, Kapitel 9), Kalibrierkontrolle (Werkzeuge mit abgelaufener Kalibrierung können nicht ausgegeben werden) sowie Ortung von GSE und Kits. Passives RFID skaliert über Werkzeugausgaben, Lager und Kits; UWB oder BLE kommt dort zum Einsatz, wo Sie eine Live-Ortung im Hangar benötigen.
Was ist ATA Spec 2000 Kapitel 9?
Es ist der Standard der Luftfahrtindustrie für die automatische Identifikation und Datenerfassung an Flugzeugteilen und umfasst die dauerhafte Teilekennzeichnung sowie die auf RFID-Tags und Barcodes gespeicherten Daten. Airbus verlangt seit der A350 XWB eine RFID-Kennzeichnung von Teilen und hat RFID-Etiketten auf wichtige Komponenten in seinen Flugzeugen ausgeweitet (Ankündigung von Fujitsu/Airbus, Mai 2014). Wenn Sie getaggte Teile erhalten, können Lager und Werkstatt diese Historie auslesen, statt sie erneut einzugeben.
Brauchen wir RTLS, oder reicht RFID für die Werkzeugkontrolle?
Für die meisten Werkzeugausgaben, Schubladen und Kits reicht passives RFID an den Ausgabe- und Rückgabestellen, um nachzuweisen, dass jedes Werkzeug zurückgekommen ist. RTLS (meist UWB) ergänzt eine Live-Ortung mit einer Genauigkeit unter einem Meter im Hangar, sodass ein Werkzeug, das am Schichtende zuletzt neben dem Flugzeug gesehen wurde, gefunden werden kann, bevor sich das Flugzeug bewegt. Wir legen diese Wahl pro Dock und Prozess fest, nicht pro Standort.
Mit welchen MRO-Systemen lässt sich das integrieren?
Wir konzipieren Integrationen in die Instandhaltungs- und ERP-Systeme, die MRO-Betriebe bereits nutzen, einschließlich Ihres MRO/M&E-Systems, ERP oder EAM, damit Werkzeugereignisse, Teilescans und Kalibrierstatus im Arbeitsauftrag landen und nicht in einem separaten Dashboard.
Verkaufen Sie Werkzeugschränke, Tags oder Software?
Nein. Wir definieren Anforderungen, führen Anbieterauswahl und Pilot durch und messen die Anbieter an den Abnahmekriterien. Genau diese Unabhängigkeit ist der Sinn der Sache.
Was kostet ein MRO-Projekt?
Projekte beginnen meist mit einer Analyse- und Scoping-Phase (typischerweise 1 bis 5 Tage vor Ort) oder mit Anbieterauswahl und RFP-Unterstützung. Jeder Auftrag wird projektbezogen abgegrenzt und vor Arbeitsbeginn schriftlich bepreist: £3k bis £30k pro Projekt oder £1.200 pro Tag in Großbritannien. Regionale Preisspannen für Europa, Nordamerika und weitere Regionen finden Sie unter So arbeiten wir.
Luftfahrt-MRO: Werkzeuge, Kalibrierung und Teile der Triebwerksüberholung verfolgen
Video abspielen (1:22). Es wird erst beim Klick von YouTube geladen.
Weitere Themen in der Flugzeug-MRO
Siehe auch: Luft- und Raumfahrt & MRO, FOD-Prävention, Fallstudie zu Werkzeugkontrolle und FOD in der Luft- und Raumfahrt (vor der Gründung von TRACIO), AS9100, Werkzeug- und Gerätekontrolle und was RTLS kostet.
Letzte Aktualisierung: